激光焊接机选型速览
激光焊接机以高能量密度光束作用于工件接合处,使金属局部迅速熔化并冷却结晶,形成窄而深的焊缝。相比传统氩弧焊,热输入更集中,热影响区更小,工件变形可控,适合薄板、精密件与外观件的焊接需求。镭腾激光围绕五金制品、珠宝首饰、电子器件、医疗器械、广告字牌等场景,提供手持式、自动平台式与机器人集成式多种焊接配置。
- 适用材料:不锈钢、碳钢、铝合金、铜合金、钛合金及部分异种金属
- 典型功率段:200W / 500W / 1000W / 1500W,按焊缝深度与速度匹配
- 焊接方式:点焊、连续焊、叠焊、密封焊、填丝焊
- 关注指标:熔深、焊缝宽度、保护气流量、焊接速度与重复定位精度
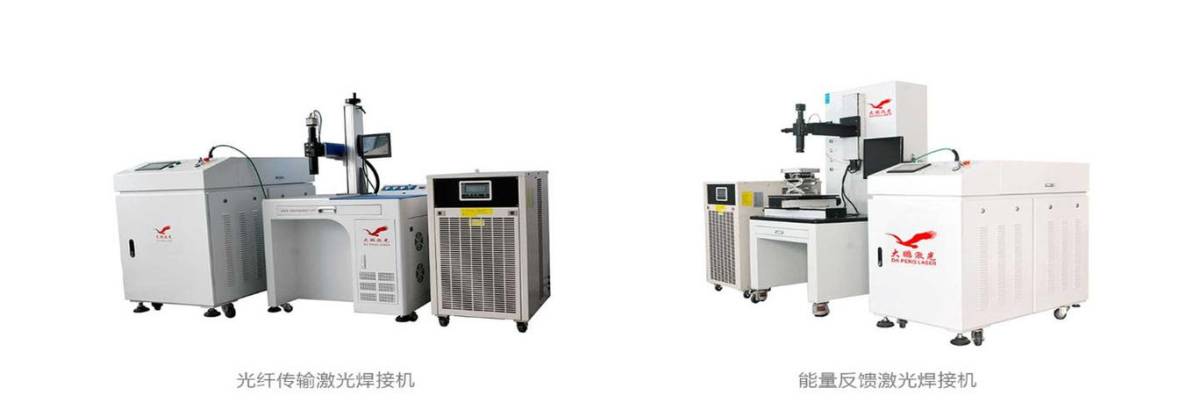
常见焊接工艺与配置对照
| 工艺场景 | 推荐机型 | 说明 |
|---|---|---|
| 薄板外壳拼焊 | 500W 手持焊接机 | 灵活移动,适合多品种小批量 |
| 首饰件精密点焊 | 200W 平台式焊接机 | 光斑小,热影响区可控 |
| 中厚板连续焊 | 1000W 及以上光纤焊接机 | 熔深稳定,可配填丝与保护气 |
| 批量产线集成 | 机器人焊接工作站 | 重复定位精度高,节拍稳定 |
焊接效果判断与常见问题
焊缝发黑或氧化怎么办?
优先检查保护气流量与吹气角度,确认工件表面无油污;必要时降低焊接速度并调整离焦量。
薄板焊接变形如何控制?
采用分段跳焊、对称焊接顺序,并适当降低单点能量,配合夹具约束可显著减小变形。
铝材焊接为何易出现气孔?
铝对氢敏感,需彻底清洁表面、控制环境湿度,并优化摆动参数与保护气覆盖。
如何评估熔深是否达标?
建议做金相剖切或拉伸试验,结合功率、速度、离焦量三要素逐步试焊确定工艺窗口。