发布时间:
等离子切割机选型与使用要点
切割能力概览
- 适用材料:碳钢、不锈钢、铝、铜等导电金属
- 常用厚度:0.5mm–25mm(视电源功率而定)
- 切割速度:中厚板优势明显,薄板可高速运行
- 切口质量:垂直度好,热影响区较窄
与激光切割的差异
- 投入成本:等离子设备整体低于同等幅面激光设备
- 切割精度:激光更精细,等离子适合中厚板粗加工
- 运行成本:等离子耗材以电极喷嘴为主,气体消耗需核算
- 适用场景:钣金下料、结构件、管道切割等
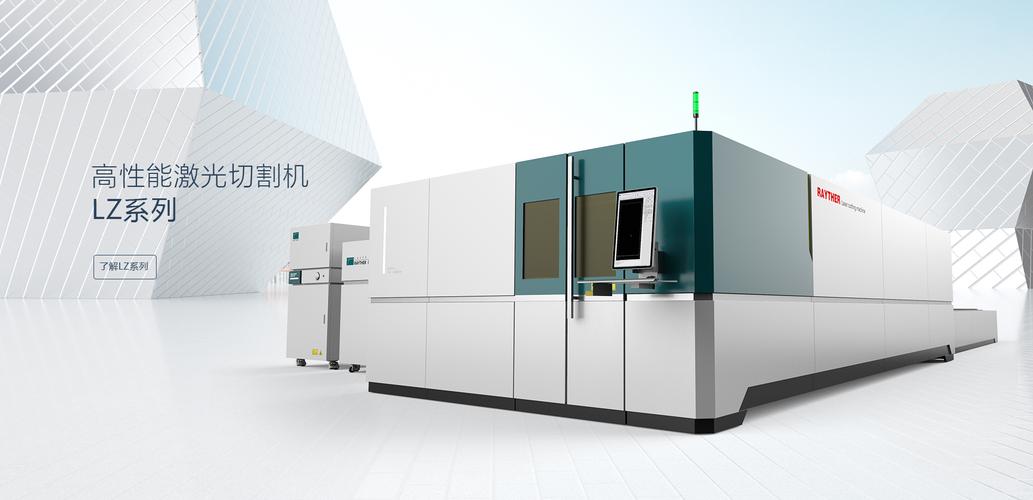
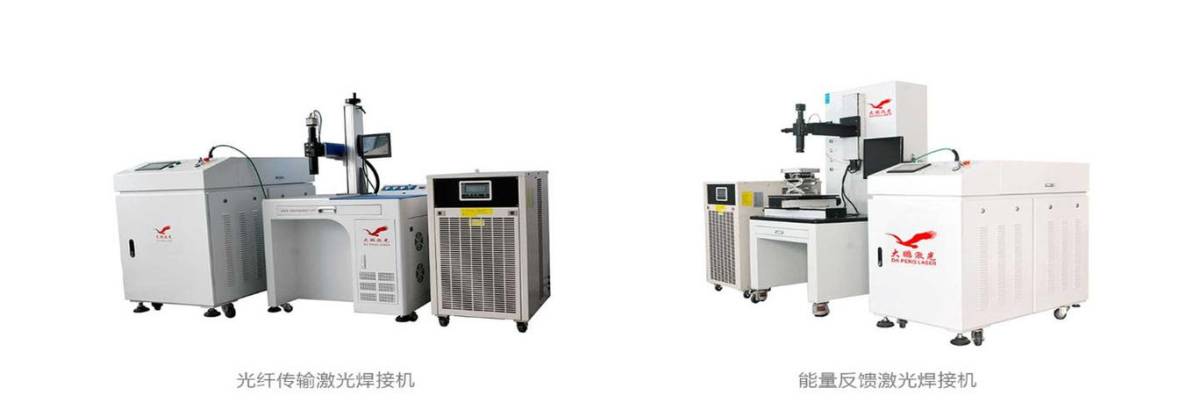
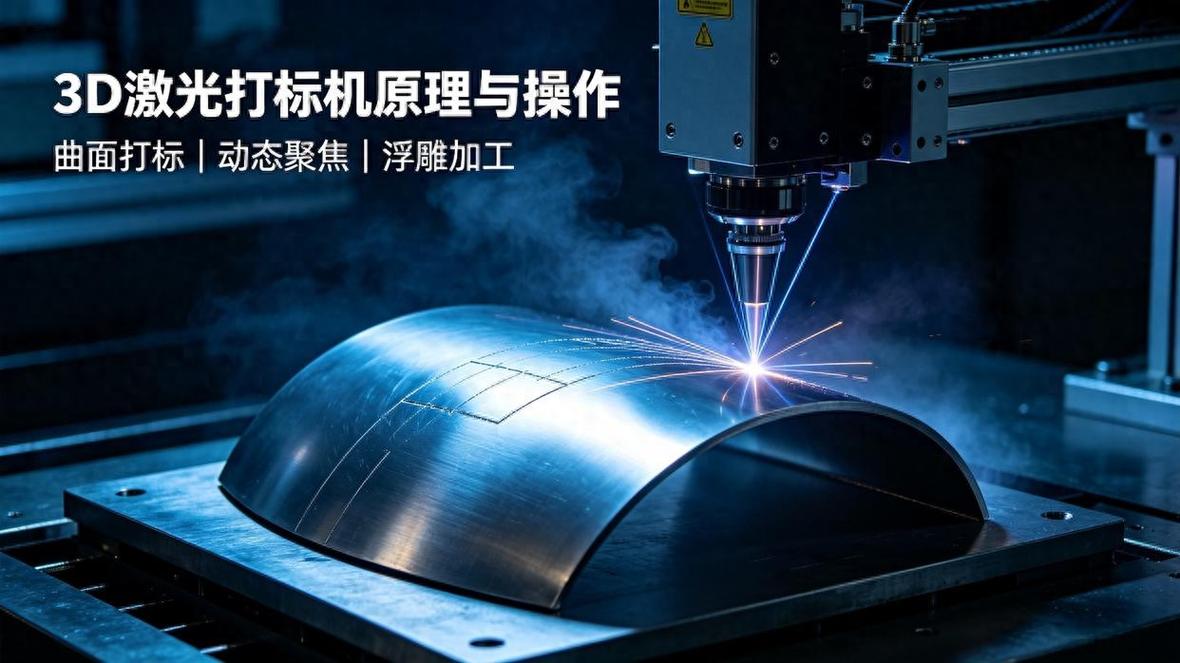
设备实拍与应用场景
常见问题
Q:等离子切割机可以切多厚的板?
A:切割厚度与电源功率、割枪型号及气体种类有关。常规手持等离子可切6–25mm,数控精细等离子在优化参数下可切更厚板材,具体以设备铭牌和工艺试验为准。
Q:切割面挂渣如何改善?
A:可从切割速度、弧压高度、气体压力与割嘴状态四方面排查。速度过慢或弧压偏低易产生底部挂渣,及时更换磨损电极喷嘴也能明显改善。
Q:等离子与激光如何搭配选用?
A:薄板高精度、复杂轮廓优先激光;中厚板快速下料、成本敏感场景可选等离子。镭腾激光可结合您的材料与产能给出组合方案。